

Viimeisimmät tuotteet
Ota meihin yhteyttä
Lisää: Nro 21, D Alue Jingjinluji Teollisuus Puisto, Xingfu Tie, Dezhou Kaupunki, Shandong, Kiina
Whatsapp/Wechat: +8615165964868
SKYPE: Susanleeguobin
Sähköposti: dzguanlu@dzguanlu.com
Virallinen verkkosivusto: www.dzgljc.com

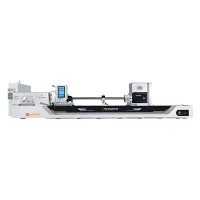
Syvän reiän porauskone ZSK2103x1000
1. Koneen kuvaus: 1.1 Prosessointikapasiteetti: Poran halkaisijaalue: Φ3 ~ Φ30mm Max. Poran syvyys: 1000 mm Max. Reiän pituuden ja halkaisijan suhde: 100:1 Työkappaleen ulkopinta-alue: Φ15 ~ Φ100mm 1.2 Pistoolin poraustila, yksikararakenne, sopii koaksiaalisten reikien koneistukseen akselilla...
Kuvaus
1. Kone lyhyt:
1.1 Käsittely Kapasiteetti :
Poran halkaisijaalue: Φ3 ~ Φ30mm
Max. Poran syvyys: 1000 mm
Max. Reiän pituuden ja halkaisijan suhde: 100:1
Työkappaleen ulkohalkaisija: Φ15 ~ Φ100mm
1.2 Aseporaporaus tila, yksikararakenne, sopii koaksiaalisten reikien koneistukseen akselin osissa;
1.3 Työkalun ja työkappaleen suhteellinen kierto koneistuksen aikana, työkalun syötöllä. Saman akselin reikien koneistukseen akselityyppisissä osissa.
1.4 Työkappale kiinnitys
Työkappaleen toinen pää on kiinnitetty kolmileukaisella itsekeskittyvällä istukalla ja toinen pää asetetaan kartiolevyllä.
Hydraulijärjestelmä ohjaa päätuen karan aksiaalista liikettä.

1.5 Kone ottaa käyttöönlineaarinen opas rautatie .
1.6 CNC-järjestelmä:FANUC
1.7 Porata laatikko:
Ota käyttöön servo-päämoottori, joka käyttää karaa pyörimään synkronisen hihnan ja synkronisen hihnapyörän läpi, portaaton nopeus voidaan toteuttaa. pääkaran nopeus on 5000 r/min; karakäyttö on etukuormitettu, mikä on hyvä päämoottorin suojaksi ja kätevä työkalun vaihtoon.

1.8 Päätuki:
Aja työkappaleen kiertoa, nopeus on vakio 117r/min; kara voi liikkua aksiaalisesti hydraulijärjestelmän ohjauksessa, jota käytetään työkappaleen kiristämiseen tai löysäämiseen. Karakäyttö on asennettu eteen, mikä on kätevä työkappaleiden lastaamiseen ja purkamiseen ja auttaa suojaamaan päämoottoria.

1.9 Leikkaus työkalu ruokinta järjestelmä:
Servomoottorin vetopalloruuvin rakenteen ansiosta työkalun syöttö voi toteuttaa portaaton nopeudensäädön.

1.10 Porata baari tukea levätä : 2 settiä , tuki poratanko .

1.11 Jäähdytysneste järjestelmä :
Se koostuu pääasiassa korkeapainepumppuryhmästä, ketjulevysirun kuljettimesta, öljynjäähdyttimestä, suodatuslaitteesta ja niin edelleen. Numeerisen ohjausjärjestelmän käyttöpisteeseen kootaan jäähdytysjärjestelmän virtauksen säätöpaneeli.

1.12 Perusosat, kuten sängyn runko ja laatikkorunko, on valettu hartsihiekalla ja käsitelty kahdella vanhentamiskäsittelyllä. Pedin öljyn paluuuran kalteva rakenne ei varastoi öljyä.
1.13 Opas kehys
käytetään työkalun ohjaamiseen, lastunpoistoon ja työkalupalkin tukemiseen. Etupää on koottu ohjausholkilla työkalun ohjaamista varten; takapäähän on asennettu työkalutangon tukiholkki työkalutangon tukemiseksi.

1.14 Suojaus:Täysi suoja.
2. Kone pää tekninen parametrit :
|
Malli |
ZSK2103X1000mm |
|
|
Pääparametri |
Poran halkaisijaalue |
Φ3 ~ Φ30mm |
|
Max. Poran syvyys |
1000mm |
|
|
Poralaatikko |
Servokaran moottorin teho |
5.5KW |
|
Max. Pyörimisnopeus |
5000 r/min |
|
|
Päätuki |
Tehoa |
1.5 KW |
|
Pyörimisnopeus |
117 r/min |
|
|
Työkalun syöttö |
Ruokintanopeusalue |
5-500mm/min |
|
Nopea liikenopeus |
4m/min |
|
|
Syöttömoottorin vääntömomentti |
7.5Nm |
|
|
Jäähdytysnestejärjestelmä |
Max. Virtaus |
100l/min |
|
Max. Paine |
8MPa |
|
|
Suodattimen tarkkuus |
20μm |
|
|
Käsittelyn tarkkuus |
Kuokkakoon tarkkuus |
IT7 ~ IT10 |
|
Pinnan karheus |
Ra0,8μm ~ 3,2μm |
|
|
Reiän sisääntulon ja ulostulon keskipoikkeama |
Työkappaleen kierto, 0,5mm/1000mm Työkappale ei pyöri, 1mm/1000mm Suurin L/D-suhde Pienempi tai yhtä suuri kuin 100:1 |
|
|
muut |
Koneen yleinen teho (noin) |
22kw |
|
Lattian koko |
4.8m x 3.1m |
|
|
Koneen paino (noin) |
6T |
|
3. Kone pää kokoonpanot :
|
Sarja |
Nimi |
Toimittaja |
|
1 |
CNC-järjestelmä, servosyöttömoottori |
FANUC |
|
2 |
Porauslaatikon servo-karamoottori |
MK |
|
3 |
Karan laakeri |
|
|
4 |
Ruuvilaakeri |
Kiinan kuuluisa tuotemerkki |
|
5 |
Palloruuvi |
Taiwan TBI tai vastaava |
|
6 |
Rullaava lineaarinen ohjauskisko |
Hiwintai ekvivalfit |
|
7 |
Lastujen kuljetin |
Kiinan kuuluisa tuotemerkki |
|
8 |
Ketju |
Kiinan kuuluisa tuotemerkki |
|
9 |
Pääsähkökomponentti |
Siemens tai Schneider |
|
10 |
Hydraulijärjestelmän tärkeimmät hydraulikomponentit |
Kiinan kuuluisa tuotemerkki |
|
11 |
Taajuusmuuttaja Jäähdytysjärjestelmän moottori |
Kiinan kuuluisa tuotemerkki |
|
12 |
Jäähdytysjärjestelmän taajuusmuuttaja |
Kiinan kuuluisa tuotemerkki |
|
13 |
Automaattinen voitelulaite |
Taiwan |
|
14 |
Pyörivät nivelet |
Dublin, Yhdysvallat |
|
15 |
Paperihihnasuodatin |
Kiinan kuuluisa tuotemerkki |
|
16 |
Öljynjäähdytin |
Kiinan kuuluisa tuotemerkki |
Vakioosat
Ketjulevylastukuljetin, automaattinen paperirullahihnasuodatin, öljynjäähdytin, työkaluöljyn syöttöpumppusarja, numeerinen ohjausjärjestelmä ja sen servosyöttömoottori, servo-päämoottori poratankokoteloon, T-urapöytä, lineaariohjain, hydrauliasema, poratangon kannatin, kaksi työkappalelavaa, vakionopeudella varustettu sarja, vakionopeuksinen sarja.
Vaihtoehto : Manuaalinen kävelypaperihihnasuodatin, magneettinen lastukuljetin, muut CNC-järjestelmät, aputyökalut, leikkuutyökalut, leikkausöljy, automaattinen öljynpoistokone.
7.Satunnaistettu tekninen tietosio
|
Mekaaniset käsikirjat |
1 set |
|
Sähköiset käsikirjat |
1 set |
|
PLC-ohjelman varmuuskopiolevy |
1 set |
|
Näkymä koneesta ulkopuolelta |
1 set |
|
Koneen pakkausluettelo |
1 set |
|
Vaatimustenmukaisuustodistus |
1 set |
8. Työstökoneiden valmistus jatarkastusstandardeja
|
Vakio |
Tuote |
|
GB/T 9061-2006 |
Metallinleikkauskoneet Yleiset tekniset ehdot |
|
GB/T 5226.1-2019 |
Koneiden sähköturvallisuus Sähkökonelaitteisto Osa 1: Yleiset tekniset ehdot |
|
GB/T 25373-2010 |
Metallinleikkaustyöstökoneiden kokoonpanon yleiset tekniset ehdot |
|
JB/T 11579.1-2013 |
Pienet numeerisesti ohjatut syväreiän porakoneet Osa 1: Tarkkuustesti |
|
JB/T 11579.2-2013 |
Pienet numeerisesti ohjatut syväreiän porakoneet Osa 2: Tekniset ehdot |
9. Koneen työolosuhteet
9.1 Virtalähde: kolmivaiheinen viisijohtiminen virtalähde, 380V ± 5%, 50Hz ± 1Hz.
9.2 Työympäristön lämpötila: 0 astetta ~ 40 astetta . (ei jäätä)
9.3 Ympäristön kosteus alle 80 % (ei kondensaatiota)
9.4 Korkeus: 0-2000m
9.5 Asennuspaikan vaadittavat ehdot:
On vältettävä ulkoisen tärinän vaikutuksesta; tulee välttää syövyttävillä kaasuilla tai nesteillä; tulee välttää suoraa auringonvaloa työstökoneen pinnalle; tulee olla poissa suorasta voimakkaasta kylmästä tuulesta tai kuumasta ilmasta ja muista ilmanlähteistä; pitäisi minimoida pölyn (metallipöly, hiekka jne.) saastuminen.
10. työstökoneiden asennusionit ja käyttöönottoehdot (käyttäjä valmistelu)
10.1 Tuleva virtalähde: kolmivaiheinen viisijohtiminen virtalähde, 380V ± 5%, 50Hz ± 1Hz, käyttäjä toimittaa työpajavirran sähkökaapin kaapeliin
10.2 Öljyn ja välineiden puhdistus: anna 20 litraa bensiiniä tai kerosiinia, puuvillaliina useita
10.3 Leikkausöljy: syväreikäinen äärimmäinen paineleikkausöljy, kinemaattinen viskositeetti 40 astetta: 12-16 mm²/s, äärimmäinen paineainepitoisuus suurempi tai yhtä suuri kuin 15%, leimahduspisteaste suurempi tai yhtä suuri kuin 160,
annostus noin 1000 litraa.
10.4 Käyttäjien on valmisteltava nostolevitin ja työkalut nostamista varten
10.5 Leikkuutyökalut, aputyökalut ja kiinnikkeet työstökoekäyttöön (jos käyttäjä ei ole tilannut).
10.6 Hydrauliasema: ISO-L-HM46 kulumista estävä hydrauliöljy, 60 litraa
10.7 Voiteluasema: ISO-L-HM32, 10 litraa
11. Työstökoneiden sisäosatlaskutus ja käyttöönotto
11.1 Osapuoli B on vastuussa työstökoneen ulkoasupiirustuksen toimittamisesta.
11.2 Kun työstökone on saapunut määränpäähän, osapuoli A on vastuussa tuotteen nostamisesta, purkamisesta ja varastoinnista (hävikin ja sadeeroosion välttämiseksi).
11.3 Osapuoli B saa osapuolen A ilmoituksen asennuksesta ja käyttöönotosta sekä järjestää henkilöstön suorittamaan työstökoneen asennuksen ja säädön. Kun osapuoli B on järjestänyt henkilöstön asettamaan työstökoneen paikoilleen ja esisäätämään tason, se siirtyy asennus- ja käyttöönottoprosessiin.
11.4 Osapuolen B suorittamat työstökoneen asennus- ja käyttöönottotyöt mekaanisen, sähköisen, testauksen ja muiden ammattihenkilöstön lähettämiseksi osapuolen A toimipisteeseen suorittamaan. Osapuolen A on lähetettävä asiaankuuluvaa henkilöstöä auttamaan asennus- ja käyttöönottotöissä ja tarjoamaan tarvittavat työolosuhteet.
11.5 Osapuoli A:n tulee valmistella sähkösyöttö, nostolaitteet, apumateriaalit, öljy sekä asennus- ja käyttöönotto prosessissa tarvittavat työkalut ja mittarit.
12. Työstökoneiden vastaanotto
Työstökoneiden vastaanotto on jaettu kahteen vaiheeseen: esihyväksyntä, loppuvastaanotto, esivastaanotto Party B:n tehtaalla, lopullinen hyväksyminen osapuolen A työmaan käytössä.
12.1 Kun työstökone on koottu ja otettu käyttöön osapuolen B kokoonpanopaikalla, osapuoli B ilmoittaa asiasta osapuolelle A, ja osapuolen A tulee lähettää asianmukainen henkilöstö osapuolen B kokoonpanopaikalle ajoissa suorittamaan esivastaanottotyöt ja käsittelemään yksi testikappale, ja ennakkohyväksyntästandardi on osapuolen A ja osapuolen B välillä allekirjoitetun teknisen ohjelman tai teknisen sopimuksen sisällön mukainen.
Jos osapuoli A ei pysty toimittamaan testikappaleita, leikkaustyökaluja, aputyökaluja, käytä osapuolen B vakiokoekappaleita, leikkaustyökaluja ja aputyökaluja ennakkokäsittelyyn.
Ennakkohyväksyntä on valmis, osapuolet allekirjoittivat ennakkohyväksyntäpöytäkirjan.
12.2 Työstökoneen lopullinen hyväksyntä tarkoittaa työstökoneen lopullista hyväksymistä osapuolen A asennuksen ja käyttöönoton jälkeen. Käsittely testikappaleet 8 kappaletta, testikappaleet, leikkaustyökalut, apulaitteet, jonka osapuoli A, lopulliset hyväksymiskriteerit mukaisesti A ja B allekirjoittanut teknisen ohjelman tai teknisen sopimuksen sisällön hyväksyminen; täyttämään lopullisen hyväksynnän vaatimukset katsotaan kelpuutetuksi, ja molemmat osapuolet ovat allekirjoittaneet singlen lopullisen hyväksynnän. Työstökoneen takuuaika lasketaan allekirjoituspäivästä
molempien osapuolten lopullisen hyväksymislomakkeen. Jos lopullisen hyväksymisprosessin aikana on ratkaisemattomia kysymyksiä, ne voidaan kirjoittaa lopulliseen hyväksymismuistioon, ja molemmat osapuolet voivat käsitellä niitä neuvottelemalla.
12.3 Vain lopullisen hyväksymislomakkeen allekirjoittaneet työstökoneet, osapuolella A on käyttöoikeus, osapuoli B tarjoaa takuun, teknisen tuen ja muut jatkopalvelut.
13. Huoltopalvelu
13.1 Koulutus
Osapuoli B kouluttaa osapuolen A ohjelmoijia, käyttäjiä ja huoltohenkilöstöä 3 työpäivän ajan. Koulutusjakson aikana Osapuoli B on vastuussa osapuolen A asiaankuuluvan teknisen ja operatiivisen henkilöstön ohjeistamisesta suorittamaan koetuotanto tyypillisille osille.
13.2 Osapuoli B noudattaa tiukasti osapuolen B sitoutumista myynnin jälkeiseen palveluun.
Suositut Tagit: syväporauskone zsk2103x1000, Kiina, toimittajat, valmistajat, tehdas, räätälöity, hinta, halpa, yritys, hinta, myytävänä
Saatat myös pitää


